Kaynakçı bulmak her geçen yıl zorlaşıyor, kaliteyi vardiyalar arasında sabit tutmak da öyle. Kobot kaynak, özellikle küçük ve orta parti üretimde, klasik kaynak hücresinin kurulum maliyetine girmeden bu iki sorunu birden ele alır.
Klasik kaynak robotu hücresi güvenlik çiti, sabit fikstür ve uzun programlama süresi ister. Yüksek adetli, değişmeyen parçalarda bu yatırım kendini hızla amorti eder.
Parti büyüklüğü küçükse ve parça sık değişiyorsa denklem tersine döner: programlamaya harcanan süre, kaynak süresinden uzun olmaya başlar. Kobotun elle yönlendirerek öğretme özelliği burada devreye girer — operatör robot kolunu tutup kaynak yolunu gösterir, robot yolu kaydeder.
Fairino'nun akıllı kaynak yazılımı ve AIRLab görme sistemi, kaynak dikişini otomatik algılayıp takip edebilir. Parça fikstüre birebir aynı oturmadığında bile dikiş üzerinde kalır.
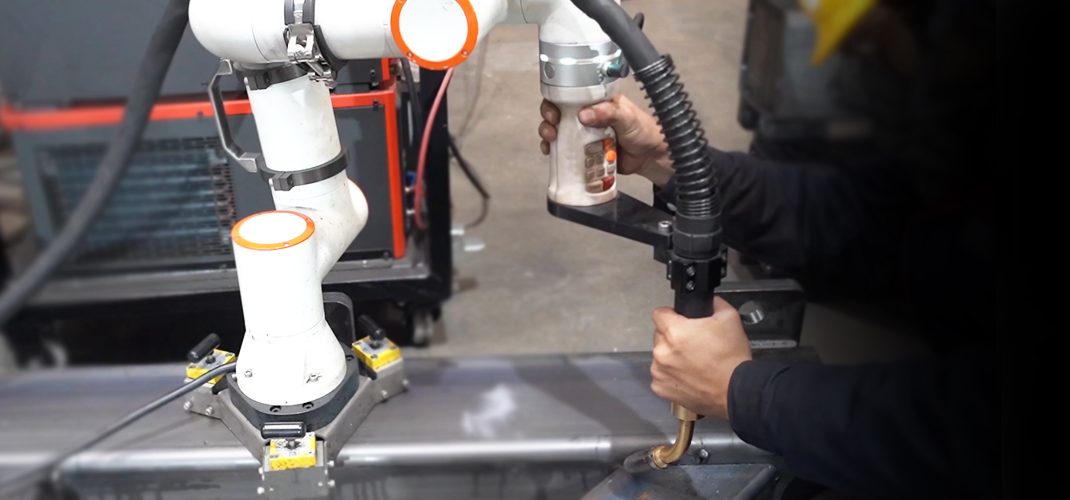
MIG/MAG en yaygın kullanımdır: hızlıdır, kalın malzemede verimlidir, otomasyona iyi uyar. Yapı çeliği, tarım ekipmanı ve genel imalat işlerinin çoğu bu yöntemle yapılır.
TIG daha yavaş ama daha temiz sonuç verir. Paslanmaz ve alüminyum ince kesitlerde, görünen dikişlerde tercih edilir. Robotun tekrar hassasiyeti burada doğrudan dikiş kalitesine yansır.
Lazer kaynak yüksek hız ve dar ısı tesiri altındaki bölge sağlar; çarpılmanın sorun olduğu işlerde avantajlıdır. Güvenlik gereksinimleri MIG ve TIG'e göre daha ağırdır, lazer koruma kabini gerekir.
| Model | Yük | Erişim | Tekrar hassasiyeti | Bu uygulamada |
|---|---|---|---|---|
| FR5 | 5 kg | 922 mm | ±0.02 mm | ince kesit, TIG, hassas dikiş |
| FR10 | 10 kg | 1400 mm | ±0.05 mm | genel imalat, MIG/MAG |
| FR16 | 16 kg | 1034 mm | ±0.03 mm | ağır torç, uzun dikiş |
Kaynakta belirleyici olan taşınan ağırlıktan çok erişim ve bilek hareket kabiliyetidir; torç ve kablo demeti robot yükünün bir kısmını kullanır.
Tarım ekipmanı ve iş makinesi imalatında parçalar büyük, partiler küçüktür. Kobot kaynağın en çok anlam kazandığı profil budur: her sipariş farklıdır, klasik hücre programlaması ekonomik değildir.
Metal mobilya ve raf sistemleri tarafında tekrarlayan kısa dikişler vardır. Burada kazanç hızdan çok dikiş kalitesinin sabitlenmesinden gelir.
Otomotiv yan sanayi braket ve şasi parçalarında kobot kaynak, ana hattı beslemeden önceki ara imalatta kullanılır.
Paslanmaz mutfak ekipmanı üretiminde TIG ile görünen dikiş kalitesi öne çıkar; robotun tekrar hassasiyeti doğrudan yüzey kalitesine yansır.
Pratikte hayır — kaynakçının işini değiştiriyor. Robot dikişi atar, kaynakçı parametreyi belirler, fikstürü hazırlar, ilk parçayı onaylar ve kaliteyi denetler. Bir kaynakçı tek torçla çalışmak yerine iki üç robot hücresini yönetir hâle gelir.
Bu ayrım önemli çünkü kobot kaynak projelerinin başarısız olduğu yer genellikle teknoloji değil, bu rol değişiminin planlanmamasıdır. Kaynak bilgisi olmayan bir ekibe robot vermek, hatalı dikişi otomatikleştirmekten öteye geçmez.
Kurulum sırasında operatör eğitimi bu yüzden işin ayrılmaz parçasıdır; hizmet ve destek kapsamımızda yer alır.
Kobot kaynak yapar ama kaynak parametrelerini belirleyen hâlâ insandır. Akım, gaz, ilerleme hızı ve ağız hazırlığı doğru seçilmezse robot da hatalı dikiş atar. Kurulumda bu ayarlar birlikte belirlenir ve operatöre devredilir.
Kaynak, çitsiz kurulumun en zor olduğu uygulamalardan biridir. Ark ışığı, sıçrama ve duman kobotun kuvvet sınırlamasıyla çözülmez. Genellikle kaynak bölgesi perdelenir; robot kolu çitsiz kalsa bile ark koruması gerekir.
Basit bir parçada elle yönlendirerek öğretme yöntemiyle bir saatin altında sonuç alınabilir. Karmaşık, çok dikişli parçalarda süre parça geometrisine bağlıdır.
Gerçek üretim koşullarınızda kobotun nasıl çalışacağını birlikte görelim.
Demo Talep Edin